


紧固件镀层厚度怎么检测?常用方法与测厚仪选择
#技术文章 ·2026-09-09 10:29:51


紧固件(螺丝、螺栓、螺母)用来连接和固定各种部件与结构,作为机械基础零件,广泛用于机械、电子、电器、化工、模具、汽车、船舶等行业。紧固件类型和规格繁多,性能用途各不相同,要保证质量、性能和可靠性,系列质量检测必不可少。本文重点说明紧固件镀层厚度的检测方法,以及林上涂镀层测厚仪在其中的应用。

紧固件表面检测的难点
紧固件的表面多为曲面或不规则形状,测量时探头难以稳定贴合,影响数据的稳定性和重复性;再加上有效测量区域小、小尺寸工件缺少理想的测量平面,检测存在一定难度。
另外,紧固件的镀层较薄(一般在微米级),对测量精度要求较高;批量检测需求大、基材类型多样等因素,要求检测仪器不仅精度要够,测量效率也要高、一致性好,因此对测量方法、仪器性能和操作规范都提出了更高要求。
常见的镀层厚度测量方法
检测镀层厚度,通常会采用以下几种方法:
1.磁感应测厚法:测头与涂层接触时,测头和磁性金属基体构成闭合磁路,表面的非磁性覆盖层会使磁路磁阻发生变化,根据变化量即可测出涂层厚度。属于无损测厚,用于钢、铁等铁磁性金属基体上非磁性涂层的测量,适合现场快速检测以及超薄或小尺寸异形工件。
2.电涡流测厚法:高频交变电流在线圈中产生电磁场,测头与覆盖层接触时,金属基体上产生电涡流并对测头线圈产生反馈作用,通过测量反馈量的大小得到覆盖层厚度。无损检测、精度高,适合非磁性导电金属基体上的非导电覆盖层。
3.金相法:也叫显微镜截面法,对样品制样、必要时浸蚀后,用金相显微镜观察并测量截面上的镀层厚度。精度高,但属于破坏性检测,不适合大批量检测。
4.X射线荧光法(XRF):通过检测特征X射线的强度变化计算涂层厚度,还能同时测量多层复合涂层,精度高,但设备成本高、操作也复杂。
紧固件镀层检测的仪器选择
测量单一基体类型的工件,可按基体选择磁感应原理或电涡流原理的测厚仪;如果铁磁性金属基体和非铁金属基体都有,可选择磁感应+涡流一体式的机型。例如林上的涂层测厚仪LS227,可根据检测需求搭配F600-X0探头、NF1600-X0探头以及FNF2000-X0等探头。
仪器优势:1.无损检测,不破坏工件表面;2.测量速度快,适合批量抽检;3.可检测小工件或异形工件;4.操作简单,无需专门实验室。
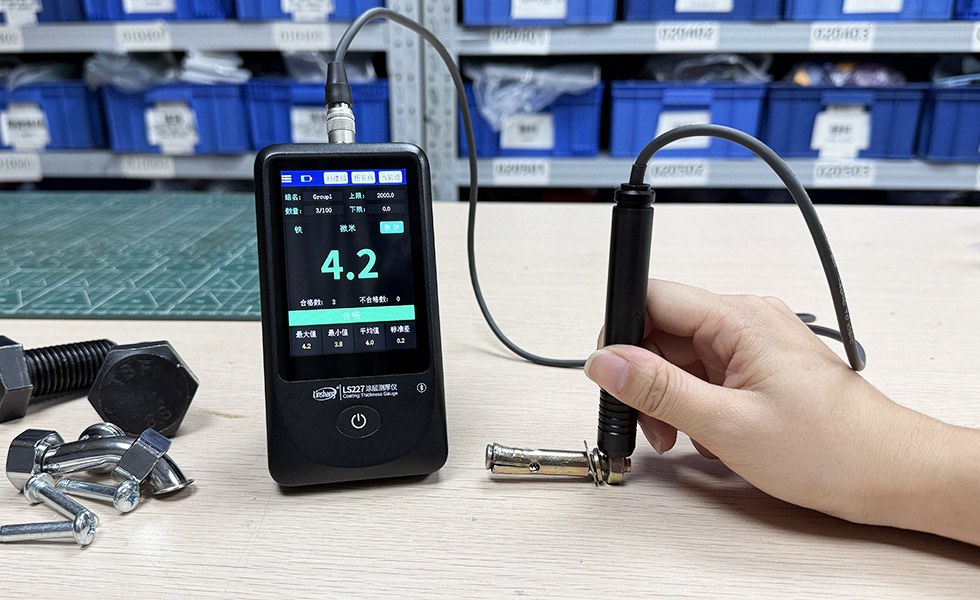
涂层测厚仪测量方法
1.选择合适探头:根据测量基体或工件大小选择对应的探头;
2.调零仪器:使用未涂镀的紧固工件调零,若无则使用仪器配备的标准板调零;
3.测量工件:避开螺纹尖端,选择平整稳定的位置,将探头垂直按压在被测表面;
4.读取数据:测量完成后,仪器屏幕立即显示测试结果;
5.自动统计数据:在多个测试点测量后,仪器自动统计镀层厚度的最大值、最小值、平均值和标准差值;
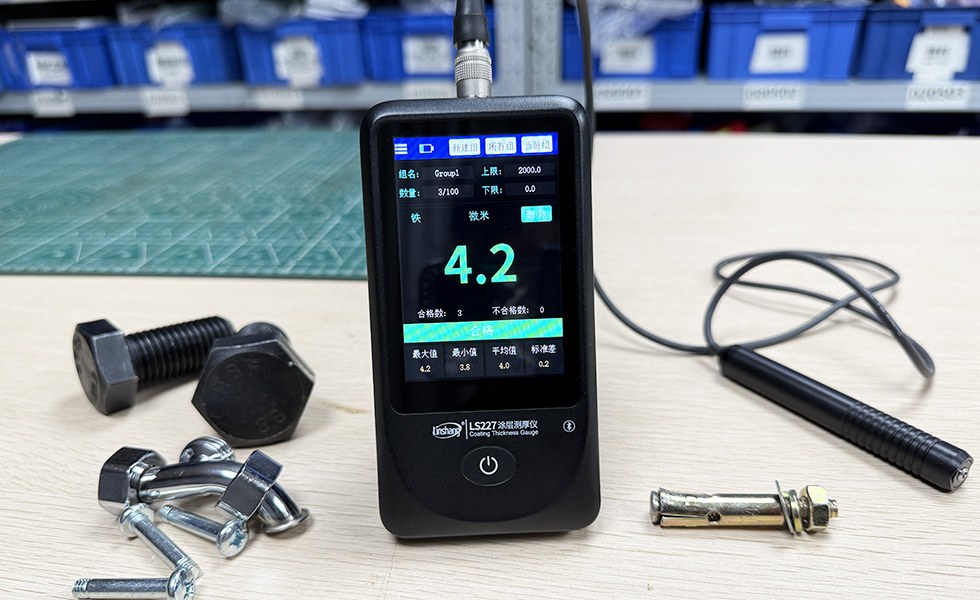
紧固件的镀层厚度检测,既要求仪器能应对复杂工件,又要满足薄镀层的高精度和批量检测的效率要求。与其依赖经验或追求昂贵设备,更建议根据具体的紧固件类型和使用环境,选择合适的检测方法和标准,以此保证紧固件的质量与可靠性。
实际应用中,采用涂层测厚仪进行无损测厚已成为主流选择,在提升检测效率的同时,也能有效保障产品质量的一致性。如需针对具体紧固工件进行选型,可进一步咨询获取测试方案。